الاختناق نادرًا ما يكون حيث تظن — كيف تُجهّز مراحلك للقياس
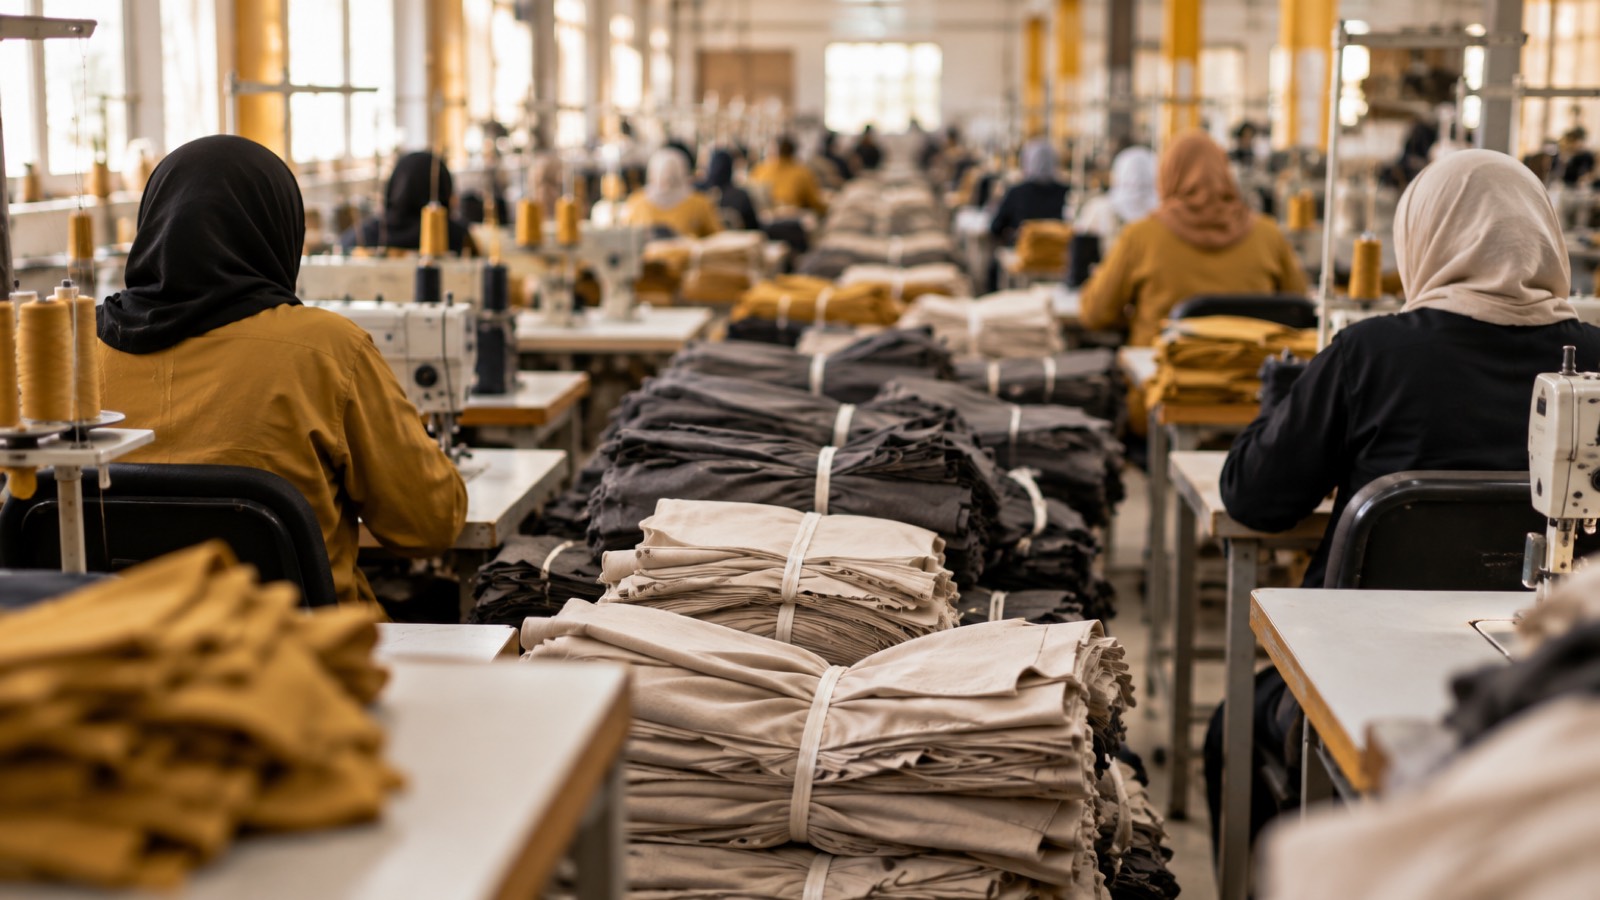
حين تتأخر شحنة في مصنع ملابس، تتحمل صالة الخياطة اللوم في الغالب. فيها أكبر عدد من العمال والماكينات وأوضح نشاط، فمن الطبيعي أن نفترض أنها الحلقة الأبطأ. ويكون رد فعل صاحب المصنع إضافة عمال، أو الموافقة على ساعات إضافية، أو شراء ماكينات جديدة لخطوط الخياطة.
أحيانًا يكون هذا هو الحل الصحيح، لكنه كثيرًا لا يكون كذلك. في مصانع كثيرة يقع القيد الحقيقي قبل الخياطة في القص، أو بعدها في التشطيب والكي، أو عند تسليم غير مرئي مثل التطريز أو الطباعة لدى مقاول خارجي. إنفاق المال على المرحلة الخطأ لا يقرّب موعد الشحن؛ إنه فقط ينقل كومة القطع المنتظرة إلى مكان آخر.
ما هو الاختناق فعلًا؟
الاختناق هو المرحلة التي تحدّ من إنتاج السلسلة كلها، وعلامته الفارقة بسيطة: يتكدّس العمل أمامها، وتنتظر المراحل التي بعدها. إذا كانت الخياطة تنتج 2,500 قطعة يوميًا بينما التشطيب لا يستطيع فحص وتنظيف وكيّ أكثر من 1,800، فسيشحن المصنع 1,800 قطعة يوميًا مهما اجتهدت الخياطة، وتصبح الـ700 الزائدة إنتاجًا تحت التشغيل ينتظر أمام التشطيب.
لهذا فإن أوثق طريقة لاكتشاف الاختناق ليست مراقبة الناس وهم يعملون، بل مراقبة أين تتراكم القطع. النشاط قد يخدع، أما الأرصدة فلا.
لماذا يخطئ الحدس؟
- الخياطة ظاهرة والتشطيب لا. صالة الخياطة المزدحمة تبدو مشغولة، أما فريق التشطيب الصغير خلف الستارة فلا يلفت الانتباه حتى لو كان هو القيد الحقيقي.
- الاختناق يتحرك. في تيشيرت بسيط قد يكون القيد في الخياطة، وفي موديل بتطريز كثيف أو أزرار كثيرة ينتقل إلى التطريز أو العراوي.
- المراحل الخارجية نقاط عمياء. الطباعة أو الغسيل خارج المصنع كثيرًا ما تكون بلا عدّ يومي أصلًا، فلا يُكتشف التأخير إلا بعد فوات الموعد.
- التقارير تُظهر الإنتاج لا الطوابير. تقرير الإنتاج اليومي يخبرك بما أنهته كل مرحلة، لا بما ينتظر أمامها، وهذا بالضبط ما يكشف القيد.
تجهيز مراحلك للقياس
لترى الاختناق تحتاج رصيدًا حيًا في كل مرحلة: القطع المستلمة ناقص القطع المسلّمة ناقص أي فاقد مسجّل. ويمكن بناء ذلك بقواعد بسيطة:
- حدّد مراحلك بوضوح. في معظم المصانع: القص، الخياطة، التشطيب (التنظيف والفحص)، الكي، التعبئة. أضف التطريز أو الطباعة أو الغسيل إن وُجدت، حتى لو كانت لدى مقاول.
- سجّل كل تسليم. كلما انتقلت ربطة من مرحلة إلى التالية سجّل الكمية. عدّ واحد عند كل تسليم يكفي؛ لا تحتاج بيانات على مستوى العامل لتكتشف الاختناق.
- سجّل الفاقد حيث يحدث. المرفوضات والقطع التالفة يجب أن تُسجَّل في المرحلة التي اكتشفتها، وإلا انحرف الرصيد.
- راجع الأرصدة يوميًا. المرحلة التي يكبر رصيدها هي القيد، والمرحلة التالية لها برصيد يتناقص أو يصل إلى صفر هي التي تعاني الجوع.
يتعمق مقالنا عن تتبّع الإنتاج تحت التشغيل بين المراحل في الأعمار ومدة انتظار القطع.
قراءة الأرقام: مثال
هذه لقطة من مصنع ينتج 15,000 فستان أطفال، مأخوذة في نهاية اليوم الرابع:
| المرحلة | المستلم | المسلَّم | الرصيد الحي |
|---|---|---|---|
| القص | 15,000 | 9,600 | 5,400 |
| الخياطة | 9,600 | 8,900 | 700 |
| التشطيب | 8,900 | 5,200 | 3,700 |
| الكي | 5,200 | 5,000 | 200 |
| التعبئة | 5,000 | 4,950 | 50 |
رصيد القص مخزون مخطط ينتظر الخياطة، وهذا طبيعي. والخياطة تحمل 700 قطعة فقط، أي أقل من نصف يوم عمل. الكومة الحقيقية في التشطيب: 3,700 قطعة، أي قرابة ثلاثة أيام من طاقته. إضافة عمال خياطة هنا ستطيل طابور التشطيب. القرار الصحيح هو تقوية التشطيب: طاولة فحص إضافية، أو نقل مساعدَين من التعبئة، أو وردية ثانية للتنظيف.
علاج القيد بعد اكتشافه
بعد أن يصبح الاختناق مرئيًا، تكون الخيارات عادةً أرخص مما تتوقع:
- تأكد أن القيد لا ينتظر أبدًا: غذِّه أولًا، ونظّم استراحاته، ولا تدعه ينفد من الإكسسوارات أو الخيط.
- انقل العمليات البسيطة بعيدًا عنه، كأن يتم قصّ الخيوط في نهاية خط الخياطة بدلًا من التشطيب.
- وازن الطاقات باستخدام الدقائق القياسية كما نشرح في كيف تحسب SMV وكفاءة الخط.
- اكتشف العيوب مبكرًا حتى لا يضيّع القيد وقته على قطع سترفض. تشرح مقارنتنا بين مراقبة الجودة أثناء الخط والفحص النهائي السبب.
ثم راقب الأرصدة من جديد؛ فحين يُعالج قيد تصبح مرحلة أخرى هي الحد، وتستمر الدورة. وأرصدة المراحل مكانها بين الأرقام اليومية التي يجب أن يراها كل صاحب مصنع.
كيف يجعل نسيج أرصدة المراحل مرئية
يتتبّع نسيج الإنتاج مرحلةً بمرحلة بأرصدة حيّة. يُسجَّل كل تسليم بين المراحل كحركة، ويُسجَّل الفاقد حيث يحدث، وتُظهر كل مرحلة عدد القطع التي تحملها حاليًا لكل أمر. يرى المدير بنظرة واحدة أين تتراكم القطع، فيتحول سؤال "أين الاختناق؟" من نقاش إلى قراءة.