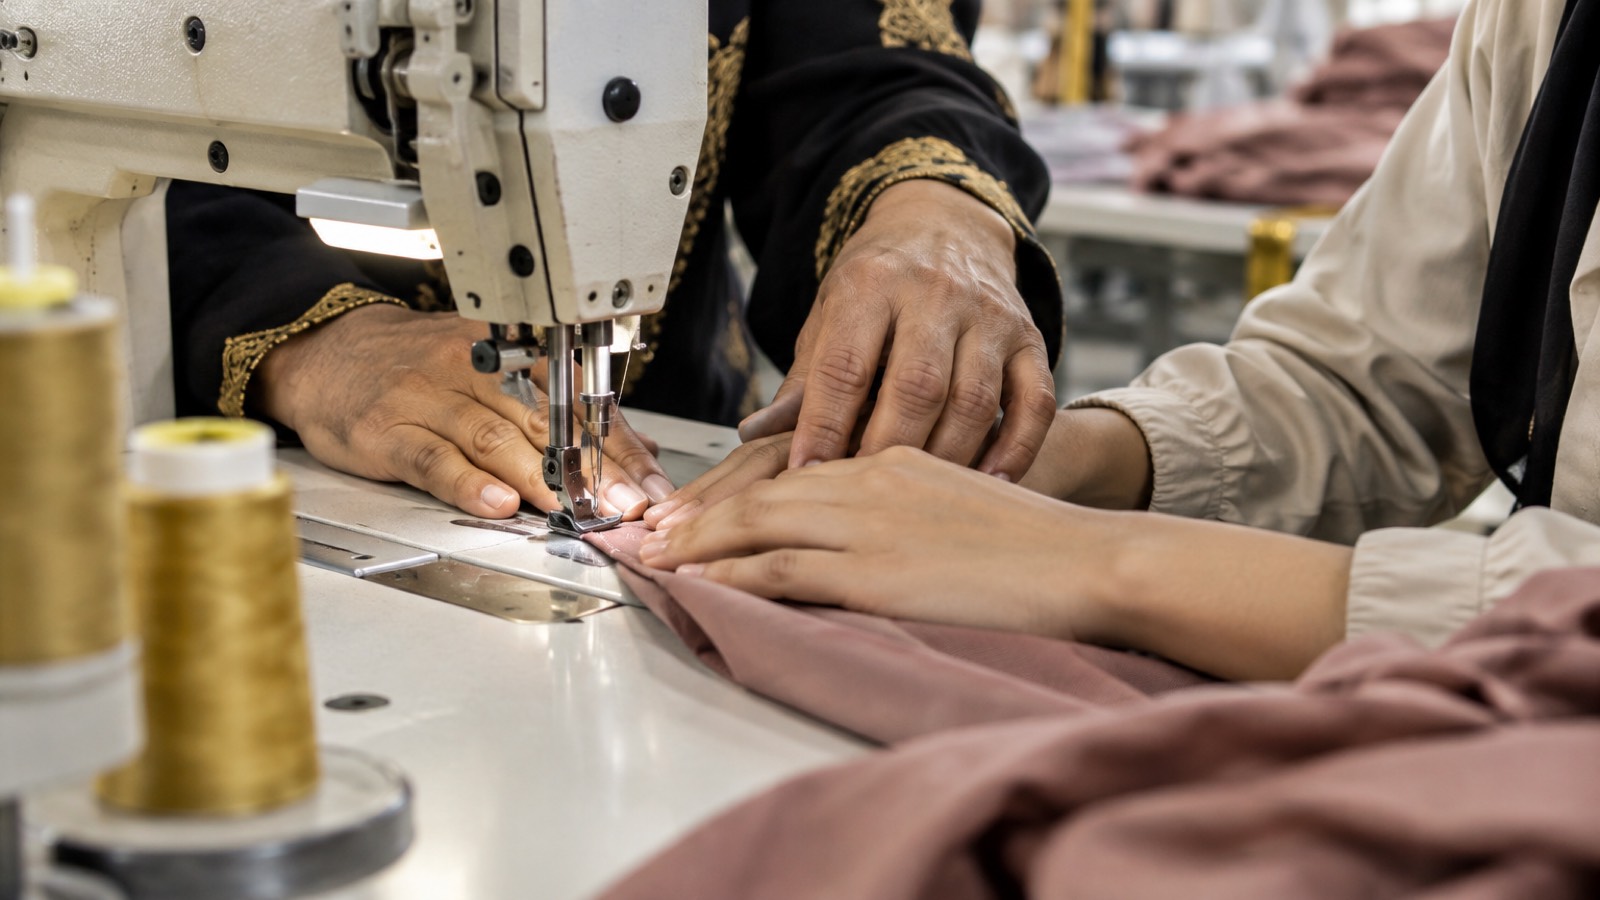
تدريب عامل جديد على ماكينة الخياطة في أسبوعين
يتعلّم معظم العمال الجدد في مصانع الملابس المصرية بالطريقة نفسها: يجلسون بجوار عامل قديم مشغول بتحقيق هدفه، ويُقال لهم "بُص واتعلّم". لا تكلّف الطريقة شيئًا في البداية، ولهذا تستمر. لكن التكاليف الخفية تأتي لاحقًا: عادات سيئة تُنقل مع العادات الجيدة، وقطع تالفة، وعدد كبير من المتدربين يستسلمون في الأسابيع الأولى لأن أحدًا لم يخبرهم هل يتحسّنون أم لا.
الخطة القصيرة المنظّمة تعالج معظم ذلك. فأسبوعان لا يكفيان لصنع خيّاط محترف، لكنهما يكفيان لنقل شخص لديه خبرة خياطة أساسية إلى سرعة مفيدة وقابلة للقياس في عملية واحدة. وإليك خطة تنجح في معظم المصانع.
قبل اليوم الأول: جهّز ثلاثة أشياء
- ماكينة تدريب. يُفضّل أن تكون ماكينة سليمة ليست على عملية حرجة، وكثيرًا ما تكون ماكينة قديمة خرجت من الخط. ويشرح مقال دورة حياة الماكينة لماذا تُعد إعادة توظيف الماكينات القديمة بهذه الطريقة خيارًا منطقيًا.
- عملية مستهدفة واحدة. اختر عملية بسيطة عالية التكرار من الموديل الحالي، كخياطة الجنب أو الكفّ أو تركيب ليبل العناية. لا تحاول تعليم ثلاث عمليات دفعة واحدة.
- مدرّب لديه وقت. عامل قديم أو مشرف خط يُعفى من جزء من هدفه ليتفرغ للتدريب. فإذا خسر المدرّب من دخله بسبب التدريب، فسيكون التدريب متعجّلًا.
الأسبوع الأول: من الأمان إلى عملية حقيقية
من اليوم الأول إلى الثالث: الماكينة نفسها. الأمان أولًا: واقي الأصابع، وتغيير الإبرة والموتور مطفأ، ووضعية الجلوس والتحكم بالدوّاسة. ثم تلقيم الخيط ولفّ البوبينة وضبط الشدّ والخياطة المستقيمة على قماش فضلة. وبنهاية اليوم الثالث يجب أن يستطيع المتدرب تلقيم الماكينة وخياطة درزة مستقيمة بهامش ثابت دون مساعدة.
من اليوم الرابع إلى السابع: عملية حقيقية واحدة. انتقل إلى العملية المستهدفة باستخدام قطع مقصوصة حقيقية، ويُفضّل أن تكون قطعًا مرفوضة أو زائدة من صالة القص. يعرض المدرّب الطريقة الصحيحة مرة واحدة، مع التركيز على كيفية التقاط القطع ومحاذاتها ووضعها جانبًا، فالتداول هو حيث يضيع معظم الوقت. وضع هدفًا تدريبيًا يقارب 50 بالمئة من السرعة القياسية للعملية بحسب SMV الخاص بها. وإن لم تكن قيم SMV محددة لديك بعد، فاطّلع على كيفية حساب SMV وكفاءة خط الإنتاج.
الأسبوع الثاني: على الخط الفعلي
في الأسبوع الثاني ينضم المتدرب إلى الخط الفعلي على العملية نفسها، بجوار المدرّب لا في موقع عنق الزجاجة. ويرتفع الهدف تدريجيًا:
| اليوم | الهدف (% من السرعة القياسية) | فحص الجودة |
|---|---|---|
| 8 | 55% | المدرّب يفحص كل قطعة |
| 9 | 60% | فحص كل قطعة |
| 10 | 65% | فحص قطعة من كل قطعتين |
| 11 | 70% | عيّنة من 20 قطعة كل ساعة |
| 12–14 | 75–80% | الفحص المعتاد أثناء الإنتاج |
لعملية SMV الخاص بها 0.5 دقيقة، تكون السرعة القياسية الكاملة 120 قطعة في الساعة، أي أن 70 بالمئة تعني نحو 84 قطعة في الساعة. وهذه نتيجة واقعية بعد أسبوعين لمتدرب لديه خبرة خياطة سابقة، أما المبتدئ تمامًا فقد يحتاج قرابة أربعة أسابيع ليصل إلى المستوى نفسه.
قِس كل يوم وأطلِع المتدرب
أهم عادة في الخطة كلها بسيطة: اكتب الهدف، وقِس النتيجة كل يوم، وأطلِع المتدرب عليها. عُدّ القطع المكتملة في الساعة في موعدين ثابتين يوميًا، وعُدّ المرفوضات.
المتدرب الذي يرى خطه يصعد من 40 إلى 60 إلى 75 بالمئة لديه سبب للبقاء، أما من لا يسمع إلا أنه "لسه بطيء" فليس لديه. اجعل الحديث على انفراد، وقارن المتدرب بأيامه السابقة لا بأسرع عامل على الخط، واذكر دائمًا شيئًا واحدًا تحسّن. وتجد المبادئ الأشمل في قياس أداء العامل دون إحباط فريقك.
أخطاء شائعة
- التدريب على عملية عنق الزجاجة. متدرب بنصف السرعة على أبطأ عملية في الخط يحرم كل من بعده من الشغل. درّب على عمليات لديها طاقة فائضة.
- إهمال الجودة لمطاردة السرعة. السرعة المبنية على أسلوب خاطئ تصطدم بسقف. أصرّ على التداول الصحيح أولًا، والسرعة تأتي بعده.
- تغيير العملية مبكرًا. لا تنقل المتدرب إلى عملية ثانية إلا بعد أن يثبت على 80 بالمئة في الأولى عدة أيام.
- لوم المتدرب على مشاكل الماكينة. ماكينة التدريب سيئة الضبط لا تعلّم إلا الإحباط. اطلب من الميكانيكي فحصها قبل اليوم الأول.
- غياب خطة للأجر. إذا كان المصنع يدفع بالقطعة، فاتفق مسبقًا على ما يتقاضاه المتدرب خلال الأسبوعين. واطّلع على الخيارات في الأجر بالقطعة أم المرتب الثابت.
مكان التدريب في خطة التوظيف
الخطة الموثوقة لأسبوعين تغيّر طريقة توظيفك. فإذا استطعت نقل عامل نصف ماهر إلى سرعة مفيدة في أسبوعين، فلن تحتاج إلى التنافس فقط على العمال ذوي الخبرة الكاملة، وهم الأندر والأغلى في سوق العمل. يمكنك أن توظّف على أساس الالتزام والانضباط وقرب السكن، ثم تدرّب على السرعة.
ويدعم نسيج الجزء الأول من هذه العملية: إذ تستطيع المصانع نشر طلبات توظيف حسب الحرفة والتخصص والوردية والمكان ونطاق الراتب، واستقبال طلبات العمال التي توضّح حرفة كل متقدّم وسنوات خبرته، فتعرف بسرعة من هو جاهز للخط ومن هو مرشح جيد للتدريب. وعلى أرض المصنع يُسجَّل الإنتاج حسب المرحلة مع حركة الشغل، فيحصل المشرفون على كميات حقيقية لا تخمينات حين يراجعون تقدّم خط دخله عمال جدد. ولمزيد عن بناء مسار التوظيف اقرأ توظيف العمالة الفنية في مصانع الملابس في مصر.